Konstruktion für den 3D-Druck
AUS DER PRAXIS / 03Vom CAD-Modell zum Slicer: eine Montageplatte für den 3D-Druck vorbereiten
Eine 60 × 40 × 5 mm große Platte mit vier Ø6-Durchgangsbohrungen online konstruieren. STL-Maßstab, geschlossenes Netz und Schichten unabhängig prüfen.
Das Wichtigste vorab
Für den 3D-Druck brauchst du ein nachvollziehbar bemaßtes CAD-Modell und einen separat geprüften Export. Diese Übung erstellt eine 60 × 40 × 5 mm große Montageplatte mit vier Durchgangsbohrungen Ø6 mm. Die Mittelpunkte liegen jeweils 10 mm von den benachbarten Rändern entfernt; das Lochbild misst 40 × 20 mm. Behalte die native Datei, exportiere STL und prüfe Einheiten, Außenmaße und Schichten. Der bereitgestellte Datensatz wurde digital geprüft und unabhängig geslicet; ein gedrucktes oder belastungsgeprüftes Bauteil wird damit nicht nachgewiesen.
01Randabstand zum Mittelpunkt und verbleibende Wandbreite unterscheiden.
02Ein geschlossenes Netz kann trotzdem Durchgangsbohrungen besitzen.
03Nennmaß, Druckmaß und Passung getrennt beurteilen.
Verfasst vom Team von solidcraft.online. Wir betreiben den Community-Editor und optionale Cloud-Dienste unabhängig vom Entwicklerteam des ursprünglichen SolidCraft-Projekts. Über diese Website und ihren Umfang.
Ein eindeutiges Lochbild vor dem ersten Klick
Lege den Ursprung auf die linke untere Ecke der Platte. X läuft entlang der 60-mm-Seite, Y entlang der 40-mm-Seite. Die Platte wird von XY aus in positiver Z-Richtung extrudiert. So lassen sich alle Mittelpunkte ohne wechselnde Bezugskanten beschreiben.
| Merkmal | Vorgabe | Bezug |
|---|---|---|
| Außenrechteck | 60 × 40 | Ecken (0,0) und (60,40) |
| Dicke | 5 | Einseitig in +Z |
| Bohrungen | 4 × Ø6 | Radius 3, vollständig durchgehend |
| Untere Reihe | (10,10), (50,10) | Mittelpunkte ab Ursprung |
| Obere Reihe | (10,30), (50,30) | Mittelpunktsabstände 40 × 20 |
| Randabstand | 10 zum Mittelpunkt | Verbleibender Steg zum Lochrand: 7 |
Ein Mittelpunktabstand von 10 mm bedeutet bei Radius 3 mm einen nominellen Materialsteg von 7 mm. Diese Unterscheidung ist wichtiger als ein hübsches Vorschaubild. Die Übung liefert weder eine Schraubenpassung noch eine Tragfähigkeitsangabe für eine reale Montage.
1. Kreisgröße und Mittelpunktlage vollständig bestimmen
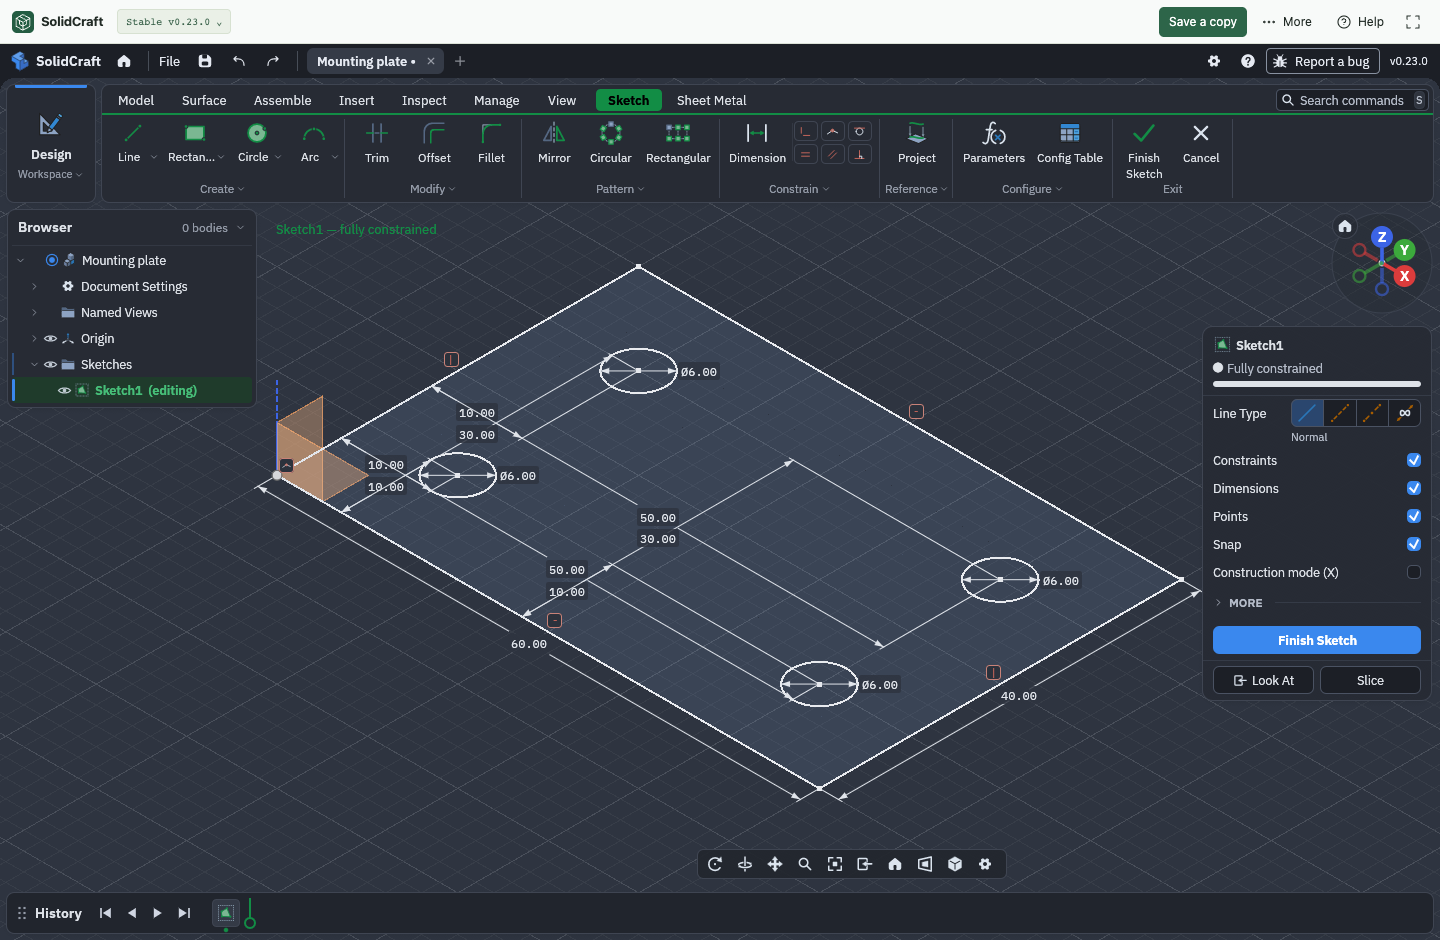
Erstelle auf XY eine Skizze mit 2-Point Rectangle. Verknüpfe die erste Ecke mit dem Ursprung und bemaße die Seiten mit 60 mm und 40 mm. Zeichne vier Mittelpunktkreise mit Durchmesser 6 mm innerhalb des Rechtecks. Die Kurven bleiben normale Geometrie.
Bemaße zu jedem Kreismittelpunkt den horizontalen und vertikalen Abstand vom Ursprung. Wähle den Mittelpunkt statt des Kreisrandes; sonst misst das Werkzeug möglicherweise eine andere Distanz. Prüfe anschließend die Koordinaten aus der Tabelle und null verbleibende Freiheitsgrade. Ein allein bemaßter Durchmesser verhindert keine Verschiebung des Kreises.
2. Die Materialregion extrudieren und das Original sichern
Beende die Skizze und extrudiere die rechteckige Region außerhalb der vier Kreisscheiben um 5 mm als New Body. Die Kreisscheiben selbst dürfen nicht die ausgewählten Materialbereiche sein. Drehe das Ergebnis und kontrolliere die Öffnungen von beiden Seiten.
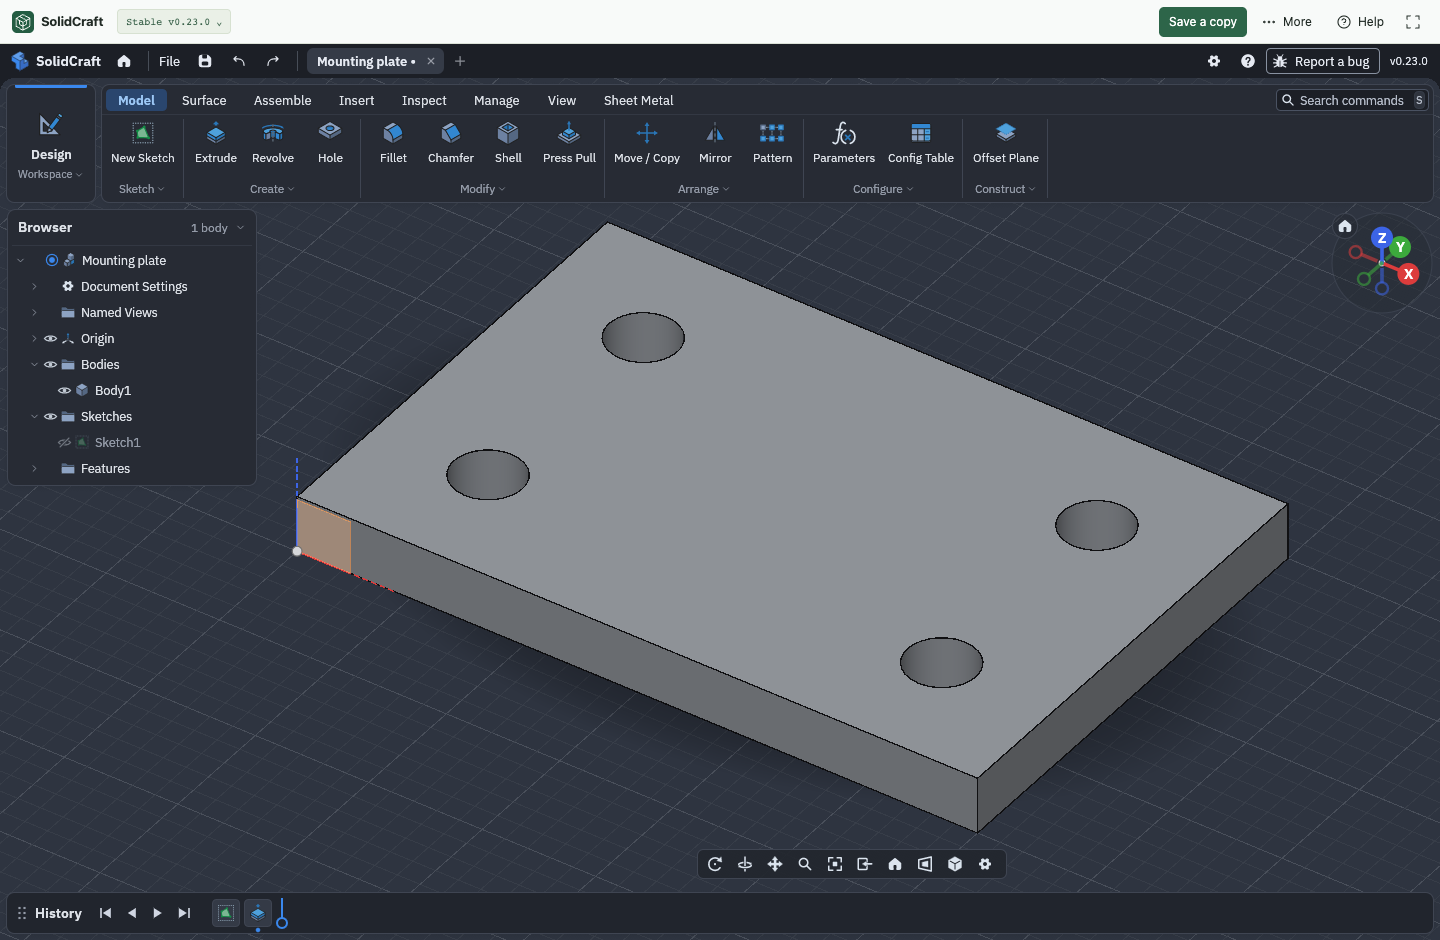
Eine unabhängige Rechnung ergibt (60 × 40 − 4 × π × 3²) × 5 ≈ 11.434,51 mm³. Näherungen des Editors und des Dreiecksnetzes können geringfügig abweichen. Die Außenmaße bleiben dabei 60 × 40 × 5 mm. Sichere vor dem Export das native .solidcraft-Modell und prüfe sein Wiederöffnen.
3. STL exportieren: 100 % allein ist keine Einheitenprüfung
File → Export STL und Save As Mesh auf dem Insert-Reiter öffnen den Netzexport. Wähle den Plattenkörper und STL. Der bereitgestellte Export verwendet Fine. Feinere Dreiecke nähern die Bohrungsrundung besser an, bewahren aber keine Feature-Historie.
Die unabhängige Prüfung zählt 6.588 Dreiecke, einen verbundenen Bestandteil und keine Randkanten oder nichtmannigfaltigen Kanten. Dabei wird geprüft, ob jede Kante von genau zwei Dreiecken geteilt wird. Dieser Einzeltest schließt nicht alle Defekte, etwa Selbstüberschneidungen, aus.
Ein Schnitt bei Z = 2,5 mm ergibt fünf geschlossene Konturen: außen eine und innen vier. Damit wird ein durchgehendes Lochbild von bloßen Kreisen auf einer geschlossenen Deckfläche unterschieden. Das Netzvolumen beträgt ungefähr 11.434,89 mm³; die Differenz zur Kreisrechnung stammt aus der geometrischen Näherung.
4. Schichten prüfen und die reale Passung erproben
PrusaSlicer 2.9.6 hat dieselbe STL über die Kommandozeile verarbeitet. Mit 0,2 mm Schichthöhe, 0,4-mm-Düse, drei Konturen und 15 % Füllung entstanden 25 Schichten bis Z = 5 mm. Das sind dokumentierte Testeinstellungen; sie ersetzen kein geprüftes Profil für deinen Drucker und dein Material.
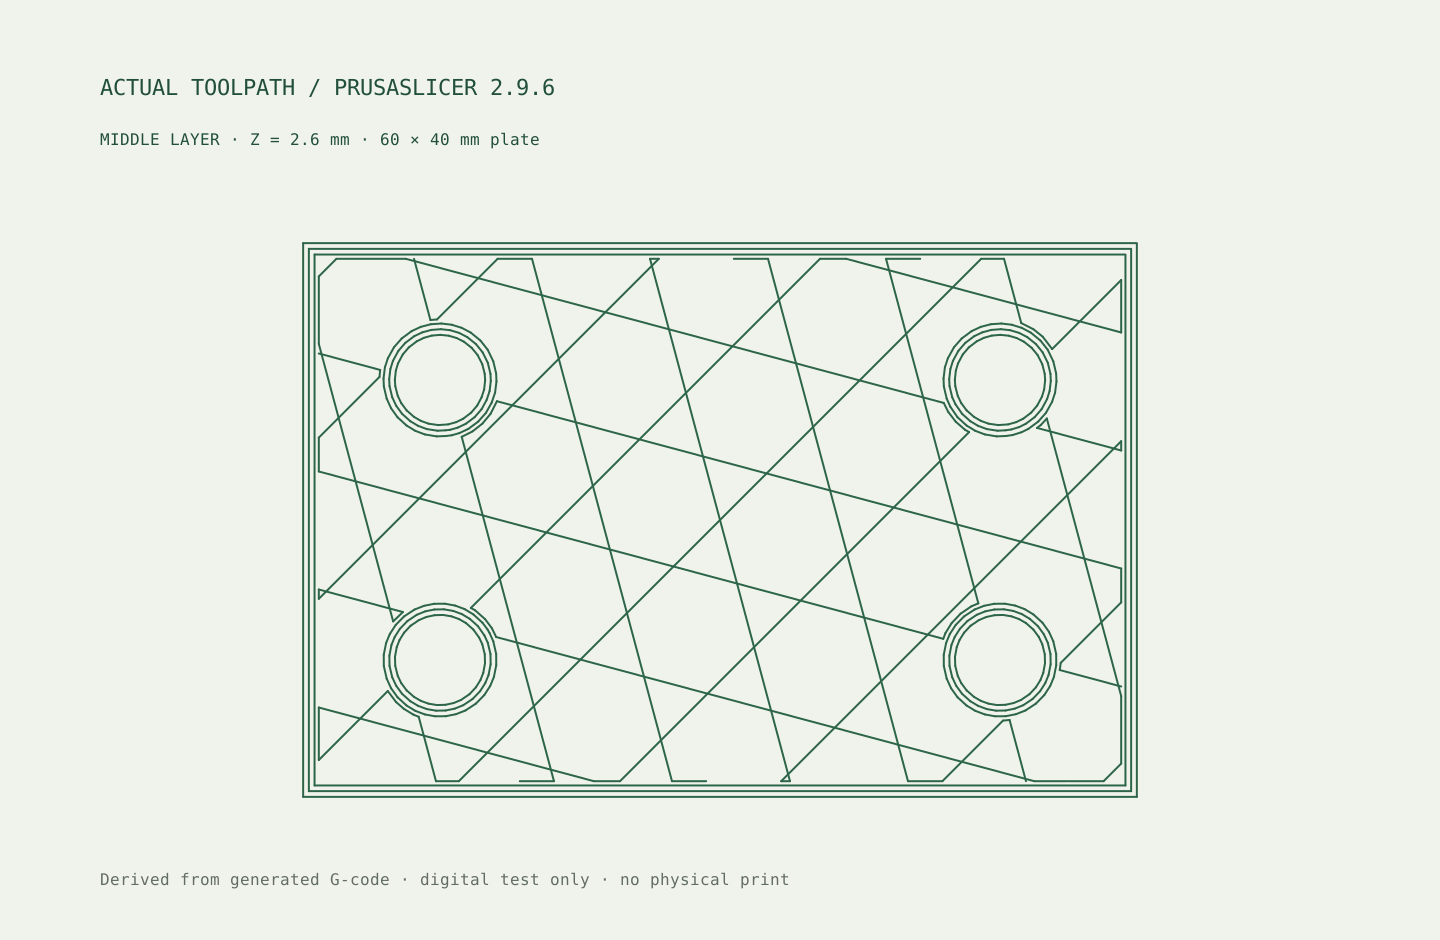
Lege die breite Fläche aufs Druckbett und prüfe die Vorschau von der ersten bis zur letzten Schicht. Die Bohrungen müssen durchgehend offen bleiben. Warnungen über eine Reparatur sind ein Anlass, das CAD-Modell zu untersuchen; eine erfolgreiche automatische Reparatur belegt nicht die unveränderte Konstruktionsabsicht.
Für eine passende Schraube oder einen Stift solltest du zuerst einen kleinen Probekörper drucken und messen. Nennmaß und tatsächlich erzeugtes Maß unterscheiden sich abhängig von Material, Kalibrierung und Orientierung. Dokumentiere eine notwendige Korrektur im nativen Modell und exportiere erneut. Bewahre zusätzlich das Slicer-Projekt mit den verwendeten Einstellungen auf.
Bearbeitbares Original behalten
Dateien zu dieser Übung
Häufige Fragen
Antworten für die Praxis
Ist die Montageplatte bereits gedruckt und belastet worden?
Nein. Nachgewiesen sind der digitale Aufbau, natives Wiederöffnen, Netzprüfungen und unabhängiges Slicing. Passung und Belastbarkeit erfordern eigene reale Versuche.
Kann ein wasserdichtes Netz Durchgangsbohrungen haben?
Ja. Die Innenwände der Bohrung bilden mit Ober- und Unterseite eine geschlossene Oberfläche. Wasserdicht bedeutet nicht, dass jede konstruktiv vorgesehene Öffnung ausgefüllt sein muss.
Sollte ich jede Bohrung pauschal vergrößern?
Aus dieser Übung folgt kein allgemeiner Zuschlag. Prüfe deinen Druckprozess mit einem kleinen Muster, miss nach und passe das native Modell an die erforderliche Passung an.
Warum wird kein druckfertiger G-Code angeboten?
Der Test wurde nicht für deine Maschine und dein Material validiert. Erzeuge Maschinenanweisungen erst nach der Kontrolle deiner eigenen Drucker- und Materialprofile.
Nachprüfbare Angaben
Quellen und Prüfungen
Quellen geprüft am 26. Oktober 2026. Produktangaben beruhen auf offizieller Dokumentation. Unsere eigenen Tests betreffen die ausdrücklich beschriebenen SolidCraft-Beispiele. Tarife und Softwareverhalten können sich ändern; Originalquellen sind teilweise auf Englisch.
- SolidCraft v0.23.0: Skizzen, Bedingungen und Bemaßung ↗Offizielle Quelle · geprüft am 26. Oktober 2026
- SolidCraft v0.23.0: Dateien, Browserspeicher und Netzexport ↗Offizielle Quelle · geprüft am 26. Oktober 2026
- SolidCraft v0.23.0: Steuerprotokoll des Editors ↗Offizielle Quelle · geprüft am 26. Oktober 2026
- Library of Congress: STL-Format und seine Grenzen ↗Offizielle Quelle · geprüft am 26. Oktober 2026
- Autodesk-Support: einheitenlose STL-Dateien und falscher Maßstab ↗Offizielle Quelle · geprüft am 26. Oktober 2026
- PrusaSlicer 2.9.6: offizielle Veröffentlichung und Quellcode ↗Offizielle Quelle · geprüft am 26. Oktober 2026
SolidCraft v0.23.0 / Format 37. Aufbau aus leerem Entwurf per Steuer-API, natives Wiederöffnen und echter STL-Export. Unabhängige Netzprüfung und PrusaSlicer 2.9.6 per CLI; kein physischer Druck- oder Passungstest.
Messwerte, Testumgebung und Datei-Prüfsummen. Unabhängige Netz- und Slicer-Prüfung. Einen Fehler entdeckt? Korrektur melden.