Préparer une impression 3D
CARNET DE CONCEPTION / 03Une platine à quatre perçages : de la CAO en ligne au contrôle des couches
Dessinez une platine de 60 × 40 × 5 mm, placez quatre perçages Ø6 et exportez le STL. Vérifiez unités, maillage et tranchage avant un essai sur votre imprimante.
L’essentiel pour commencer
Une pièce destinée à l’impression 3D se prépare à deux niveaux : le modèle CAO, puis le fichier réellement lu par le logiciel de tranchage. Nous prenons une platine de 60 × 40 × 5 mm, percée de quatre trous traversants Ø6 mm. Leurs centres sont à 10 mm des bords adjacents, soit des entraxes de 40 × 20 mm. Conservez le modèle natif, exportez STL et contrôlez unités, dimensions et couches. Les fichiers ont été vérifiés numériquement et tranchés indépendamment ; aucune impression physique ni validation d’assemblage n’a été réalisée.
01Définissez les entraxes et le repère avant de dessiner.
02Un diamètre nominal n’est pas une garantie de jeu fonctionnel.
03La continuité du maillage et la réussite du tranchage sont des contrôles complémentaires.
Article rédigé par l’équipe de solidcraft.online, qui exploite l’éditeur communautaire et des services cloud facultatifs. Ce site est indépendant de l’équipe du projet SolidCraft d’origine. À propos du guide et de son périmètre.
Un plan de cotation sans ambiguïté
Placez l’origine à l’angle inférieur gauche du rectangle, X le long des 60 mm et Y le long des 40 mm. L’épaisseur se développe en Z positif depuis le plan XY. Ce repère évite de mesurer chaque trou depuis un bord différent sans le préciser.
| Élément | Valeur | Définition |
|---|---|---|
| Contour | 60 × 40 | Angles (0,0) et (60,40) |
| Épaisseur | 5 | Extrusion unilatérale vers +Z |
| Perçages | 4 × Ø6 | Rayon 3, sur toute l’épaisseur |
| Centres du bas | (10,10), (50,10) | Coordonnées depuis l’origine |
| Centres du haut | (10,30), (50,30) | Entraxes 40 × 20 |
| Distance centre-bord | 10 | Matière restante au bord du trou : 7 |
Les 10 mm concernent le centre du perçage. Avec un rayon de 3 mm, la largeur nominale de matière jusqu’au bord voisin est de 7 mm. La platine sert d’exercice : ses dimensions ne définissent ni une charge admissible ni un ajustement garanti avec une vis particulière.
1. Fixer le diamètre et la position de chaque cercle
Sur XY, créez une esquisse avec un rectangle dont le premier angle coïncide avec l’origine. Cotez les côtés à 60 et 40 mm. Ajoutez quatre cercles par leur centre et attribuez à chacun un diamètre de 6 mm. Les courbes doivent rester de la géométrie normale.
Ajoutez pour chaque centre une distance horizontale et une distance verticale depuis l’origine, conformément au tableau. Sélectionnez le point central, pas le bord du cercle : une cote vers le bord représenterait une autre relation. Vérifiez l’absence de contact entre les cercles et le rectangle, ainsi que les degrés de liberté restants.
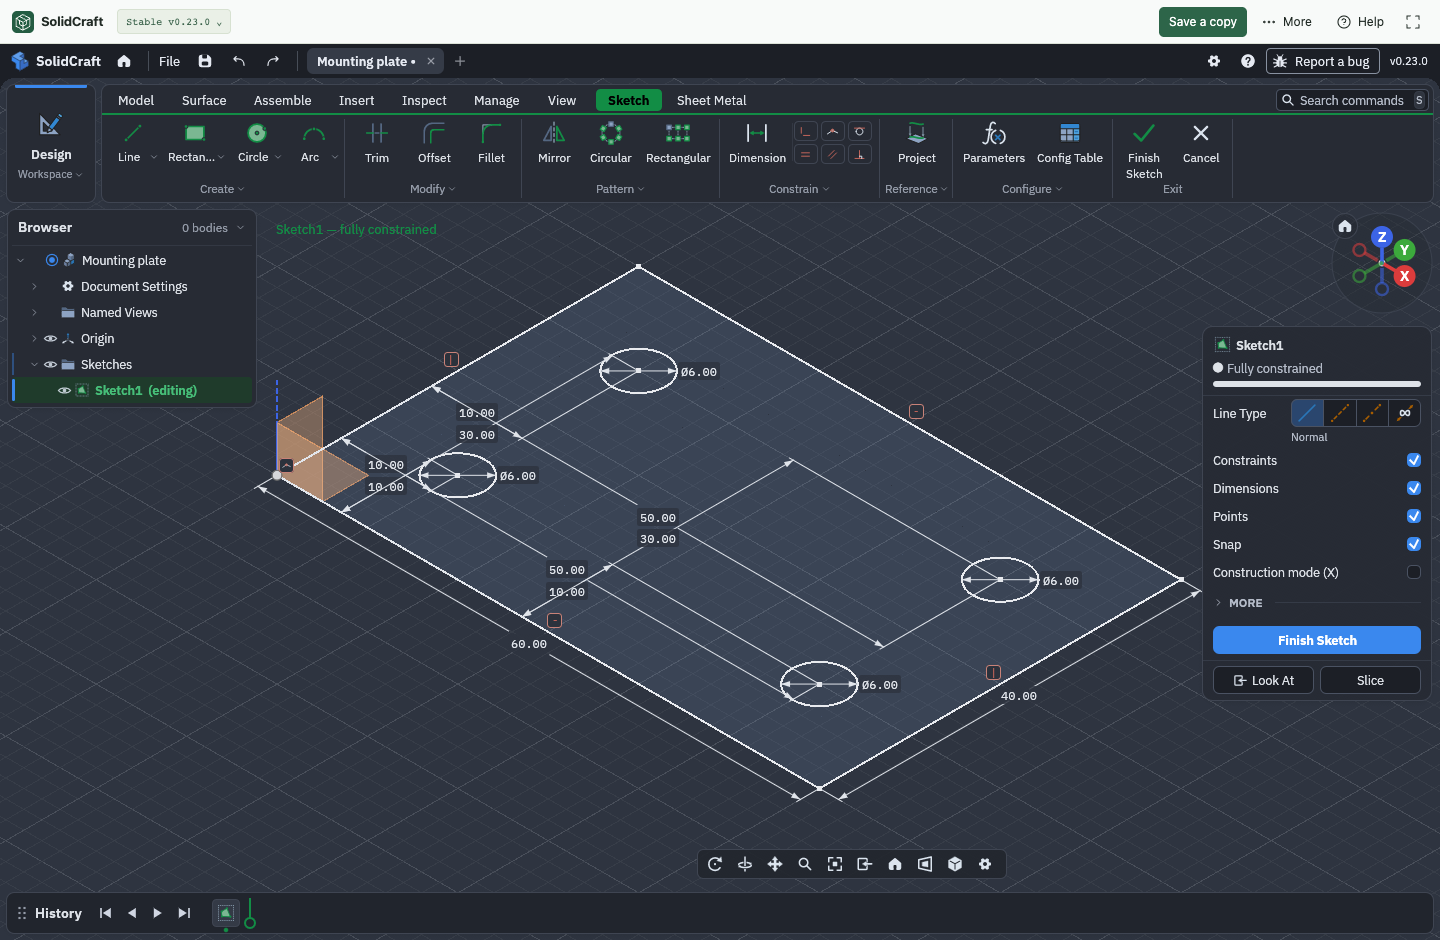
Une position sans diamètre laisse la taille libre ; un diamètre sans position laisse le centre se déplacer. Compléter les deux informations rend le modèle compréhensible lors d’une future révision.
2. Extruder la région de matière et garder le natif
Terminez l’esquisse, choisissez Extrude puis la région rectangulaire située autour des quatre disques. Définissez 5 mm dans une direction et New Body. Sélectionner les disques produirait un autre objet. Tournez la vue et vérifiez que les quatre ouvertures traversent la pièce.
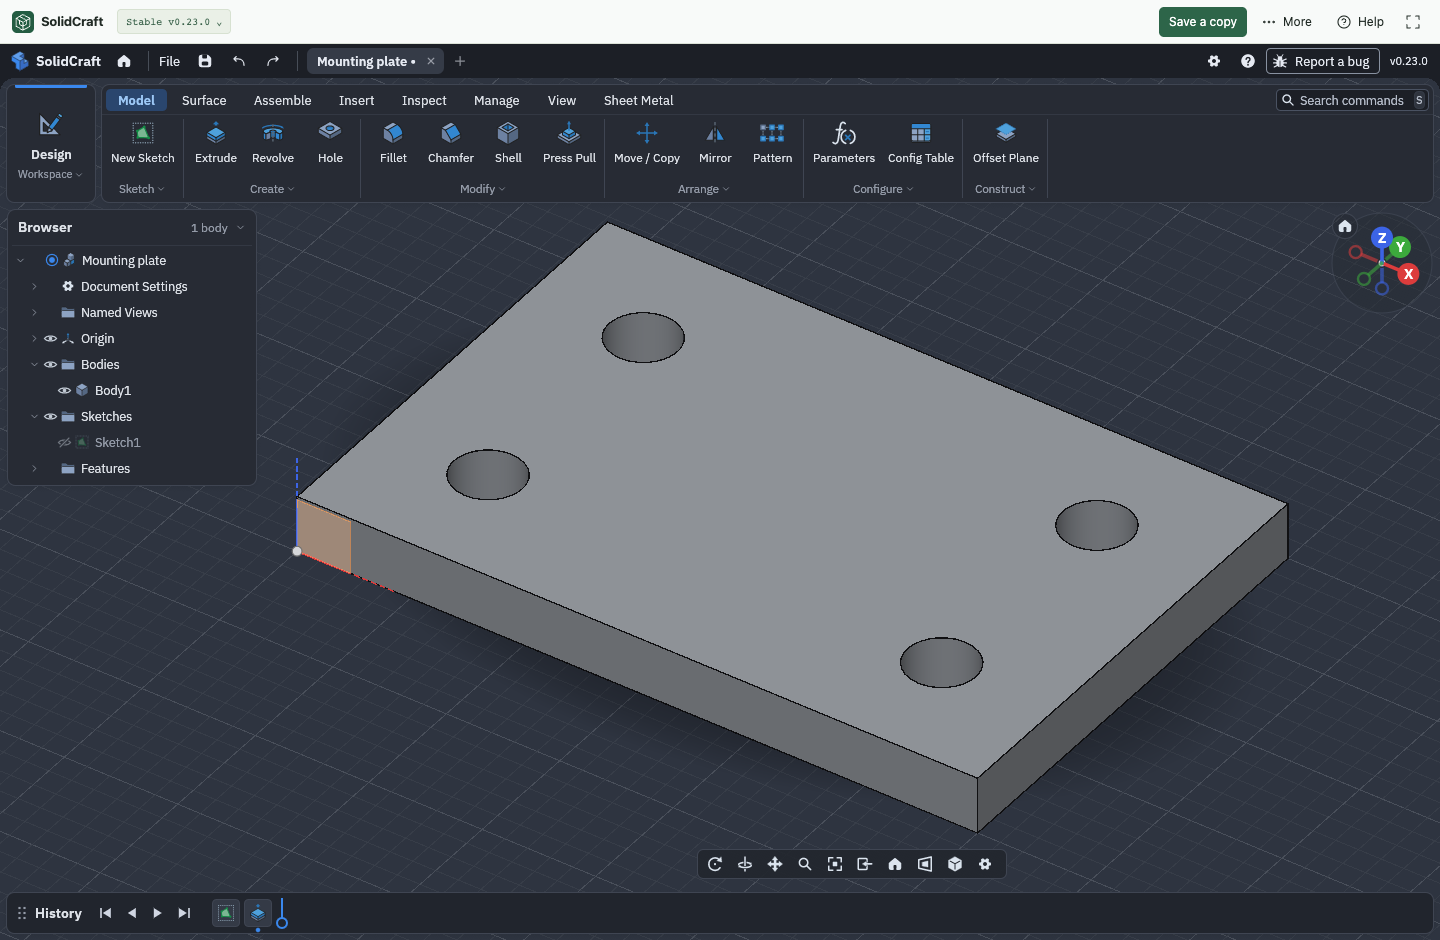
Le calcul (60 × 40 − 4 × π × 3²) × 5 donne environ 11 434,51 mm³. Les approximations du navigateur et du maillage peuvent légèrement différer ; les dimensions extérieures restent 60 × 40 × 5 mm. Téléchargez le .solidcraft et rouvrez-le avant de passer au STL : il conservera les cotes et fonctions nécessaires aux corrections.
3. Exporter le STL, puis mesurer ce que reçoit le trancheur
Dans v0.23.0, File → Export STL ou Save As Mesh dans l’onglet Insert ouvre le dialogue d’export du maillage. Sélectionnez le corps et le format STL. Le fichier fourni a été généré avec Fine. Augmenter la finesse améliore l’approximation des courbes sans préserver l’historique de construction.
Notre contrôle indépendant compte 6 588 triangles, un composant connecté, aucun bord ouvert et aucune arête non-manifold. Ce dernier test vérifie que chaque arête appartient exactement à deux triangles ; il ne suffit pas à exclure tous les défauts, comme une auto-intersection. À Z = 2,5 mm, la coupe présente cinq boucles fermées : le contour extérieur et les quatre perçages.
Le volume du maillage est d’environ 11 434,89 mm³. Son écart avec le calcul utilisant des cercles idéaux est lié à l’approximation géométrique. Le rapport fournit les mesures et l’empreinte du fichier effectivement testé, pour éviter de confondre une nouvelle exportation avec cet exemple.
4. Examiner les couches avant de valider le jeu réel
PrusaSlicer 2.9.6 a traité ce même STL en ligne de commande, avec des couches de 0,2 mm, une buse de 0,4 mm, trois périmètres et 15 % de remplissage. Le test produit 25 couches jusqu’à Z = 5 mm. Ce sont des réglages de vérification numérique, pas un profil validé pour votre imprimante et votre matériau.
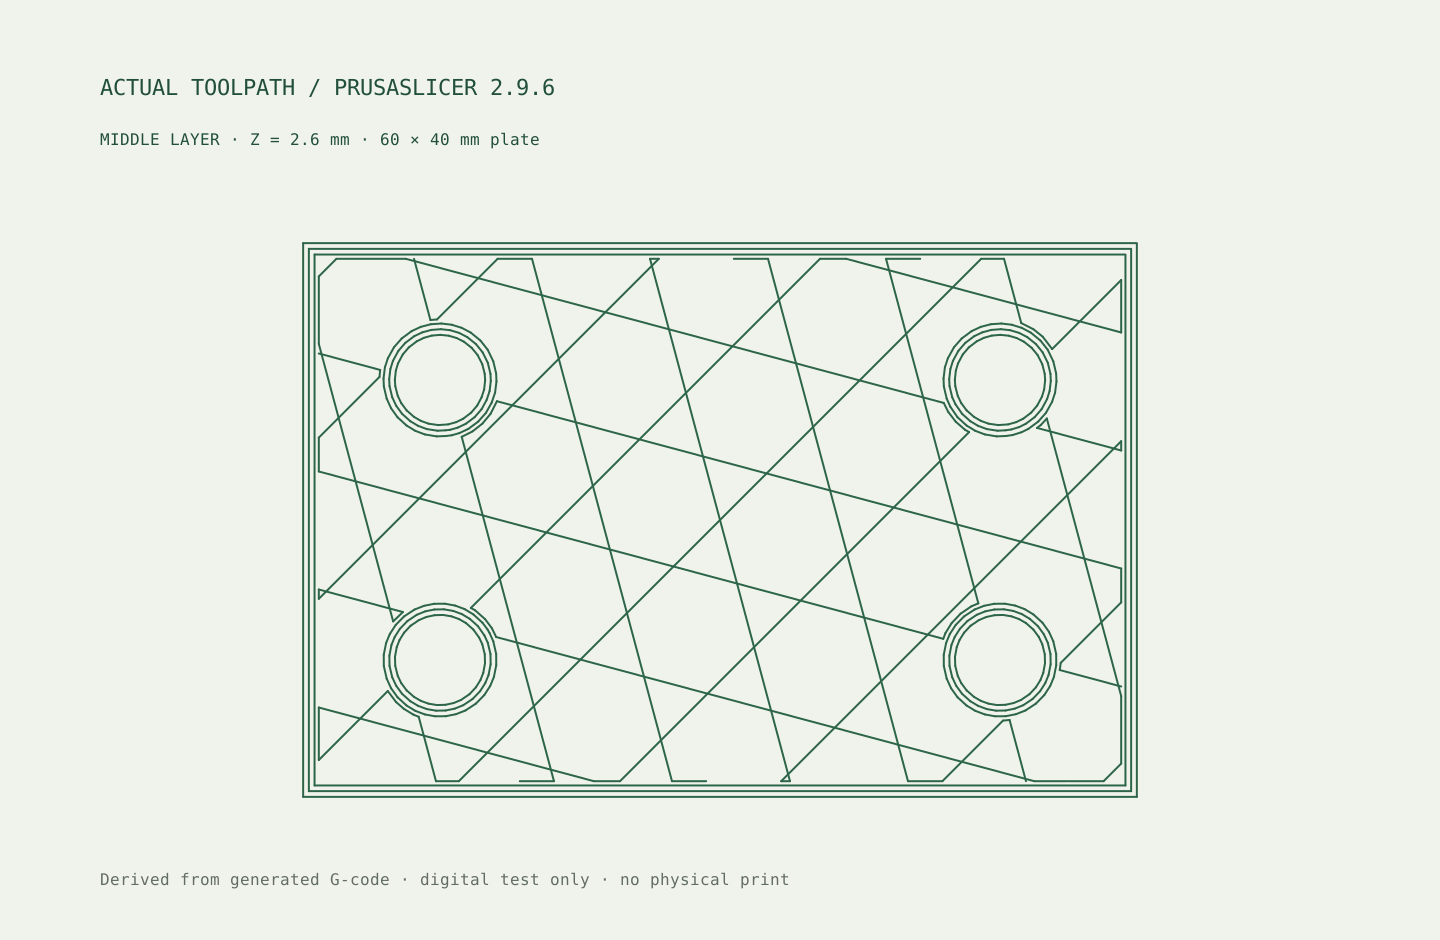
Placez la grande face sur le plateau et parcourez les couches de bas en haut. Les passages doivent rester ouverts, sans paroi manquante ni remplissage inattendu. Si le logiciel annonce une réparation, recherchez la cause dans le modèle CAO plutôt que de supposer que la réparation a conservé toute l’intention de conception.
Pour un montage avec vis ou axe, imprimez d’abord une éprouvette de trou ou de jeu et mesurez le résultat. Matériau, orientation et calibration influent sur l’ouverture obtenue. Aucune correction universelle de diamètre n’est déduite de ce tutoriel. Reportez toute compensation dans le modèle natif et conservez le projet du trancheur avec ses réglages.
Conserver l’original modifiable
Fichiers pour cet exercice
Questions fréquentes
Pour aller plus loin
La platine a-t-elle été imprimée et testée en charge ?
Non. La vérification couvre le modèle numérique, la réouverture native, certaines propriétés du STL et un tranchage indépendant. Montage et résistance demandent des essais physiques.
Un maillage fermé peut-il avoir des trous traversants ?
Oui. Les parois intérieures des perçages rejoignent les faces supérieure et inférieure et forment une surface continue. Il faut les distinguer d’une déchirure du maillage.
Faut-il agrandir tous les trous d’une valeur fixe ?
Ce guide ne justifie aucune compensation générale. Mesurez une éprouvette réalisée avec votre machine, votre matériau et votre orientation, puis adaptez la cote au jeu nécessaire.
Pourquoi ne pas fournir un G-code prêt à imprimer ?
Les réglages d’essai ne sont pas validés pour votre machine. Préparez vos propres instructions après avoir choisi et vérifié les profils d’imprimante et de matériau.
Des affirmations vérifiables
Sources et vérifications
Sources vérifiées le 26 octobre 2026. Les descriptions des logiciels reposent sur leur documentation officielle ; nos essais concernent les seuls exemples SolidCraft décrits dans cet article. Les offres et le logiciel peuvent évoluer. Certaines sources originales sont en anglais.
- SolidCraft v0.23.0 : esquisses, contraintes et cotation ↗Source officielle · vérifiée le 26 octobre 2026
- SolidCraft v0.23.0 : fichiers, stockage du navigateur et export de maillage ↗Source officielle · vérifiée le 26 octobre 2026
- SolidCraft v0.23.0 : protocole de commande de l’éditeur ↗Source officielle · vérifiée le 26 octobre 2026
- Library of Congress : format STL et limites ↗Source officielle · vérifiée le 26 octobre 2026
- Assistance Autodesk : STL sans unité et erreurs d’échelle ↗Source officielle · vérifiée le 26 octobre 2026
- PrusaSlicer 2.9.6 : publication officielle et code source ↗Source officielle · vérifiée le 26 octobre 2026
SolidCraft v0.23.0 / format 37. Construction par API depuis un document vide, réouverture native et véritable export STL. Contrôle indépendant du maillage et PrusaSlicer 2.9.6 en ligne de commande. Pas d’essai physique, de résistance ou de montage.
Mesures, environnement d’essai et empreintes des fichiers. Contrôle indépendant du maillage et du tranchage. Une erreur à signaler ? Proposer une correction.